
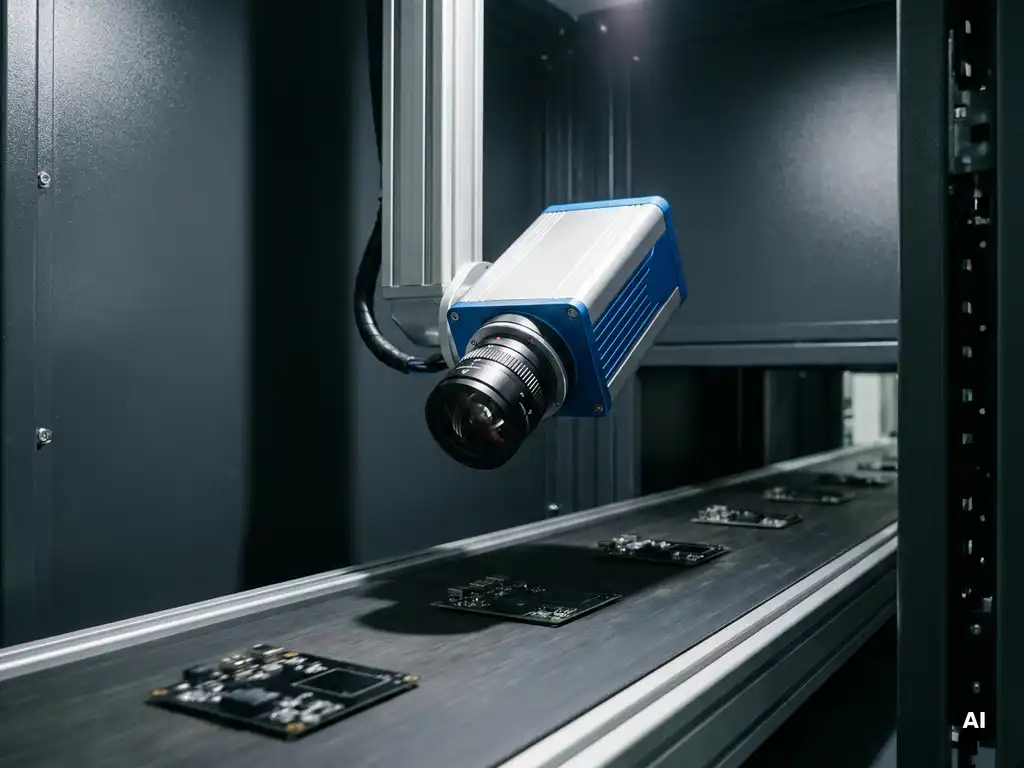
Optische Kontrollsysteme sind automatisierte Prüflösungen, die mithilfe von Kameras, Sensoren und Bildverarbeitungssoftware Produkte oder Bauteile in Echtzeit auf Fehler, Abweichungen und Qualitätsmängel untersuchen. Sie ersetzen oder ergänzen die manuelle Sichtprüfung und liefern dabei deutlich schnellere, reproduzierbarere Ergebnisse. Eingesetzt werden sie überall dort, wo Qualitätssicherung in der Produktion höchste Priorität hat und Fehler frühzeitig erkannt werden müssen. Die folgenden Abschnitte beantworten die wichtigsten Fragen rund um Funktionsweise, Einsatzbereiche und Integration dieser Systeme.
Wie funktionieren optische Kontrollsysteme in der Praxis?
Optische Kontrollsysteme erfassen Bilder oder Bilderserien von Produkten mithilfe industrieller Kameras und werten diese automatisch per Bildverarbeitungssoftware aus. Das System vergleicht die aufgenommenen Daten mit hinterlegten Referenzwerten und meldet Abweichungen in Echtzeit, ohne den Produktionsprozess zu unterbrechen.
Der typische Ablauf sieht folgendermaßen aus: Eine oder mehrere Kameras sind fest in die Produktionslinie integriert und nehmen jedes Teil oder Produkt im Durchlauf auf. Die Bildverarbeitungssoftware analysiert dann Parameter wie Form, Farbe, Oberflächenbeschaffenheit, Maßhaltigkeit oder Vollständigkeit von Komponenten. Liegt ein Messwert außerhalb der definierten Toleranz, löst das System automatisch eine Reaktion aus, etwa das Ausschleusen des fehlerhaften Teils oder eine Warnmeldung an die Maschinensteuerung.
Moderne Bildverarbeitungssysteme arbeiten mit hochauflösenden Zeilenkameras, 3D-Sensoren oder Infrarotlicht, je nach Anforderung. Viele Systeme sind heute mit Steuerungs- und Automatisierungstechnik direkt verknüpft, sodass Messergebnisse unmittelbar in übergeordnete Prozessleitsysteme einfließen und die Produktion bei Bedarf angepasst wird.
In welchen Branchen werden optische Kontrollsysteme eingesetzt?
Optische Prüfsysteme werden branchenübergreifend überall dort eingesetzt, wo Serienproduktion auf hohe Qualitätsanforderungen trifft. Besonders verbreitet sind sie in der Automobil- und Zulieferindustrie, der Lebensmittel- und Getränkeproduktion, der Pharmaindustrie, der Elektronikmontage sowie im Verpackungsbereich.
Konkrete Einsatzfelder nach Branche:
- Automobilindustrie: Prüfung von Schweißnähten, Oberflächen und Montagevollständigkeit bei Karosserieteilen oder Zulieferkomponenten
- Getränke- und Lebensmittelindustrie: Kontrolle von Füllständen, Verschlüssen, Etiketten und Gebindezustand auf Hochgeschwindigkeitslinien
- Pharmaindustrie: Überprüfung von Blisterverpackungen, Tabletten und Beschriftungen auf Vollständigkeit und Korrektheit
- Elektronikfertigung: Inspektion von Leiterplatten, Lötstellen und Bestückungsbildern
- Verpackungsindustrie: Erkennung von Druckfehlern, Beschädigungen oder fehlenden Komponenten auf Verpackungen
Die Einsatzmöglichkeiten sind dabei nicht auf bestimmte Unternehmensgrößen beschränkt. Sowohl Großkonzerne als auch mittelständische Produktionsbetriebe profitieren von automatischer Sichtprüfung, sobald Stückzahlen und Qualitätsanforderungen eine manuelle Kontrolle wirtschaftlich oder in Bezug auf die Zuverlässigkeit überfordern.
Was ist der Unterschied zwischen optischer Kontrolle und manueller Sichtprüfung?
Der entscheidende Unterschied liegt in Geschwindigkeit, Konsistenz und Reproduzierbarkeit. Während eine manuelle Sichtprüfung von menschlicher Aufmerksamkeit, Tagesform und Erfahrung abhängt, arbeitet ein optisches Kontrollsystem rund um die Uhr mit gleichbleibender Präzision und ohne Ermüdungseffekte.
Manuelle Prüfungen stoßen in der industriellen Qualitätssicherung schnell an Grenzen:
- Bei hohen Taktraten ist eine vollständige Kontrolle jedes Teils kaum möglich
- Subjektive Beurteilung führt zu unterschiedlichen Ergebnissen zwischen Prüfern oder Schichten
- Kleine oder schwer sichtbare Fehler werden häufiger übersehen
- Protokollierung und Rückverfolgbarkeit sind aufwendig und fehleranfällig
Automatische Sichtprüfung hingegen erfasst jeden einzelnen Artikel lückenlos, dokumentiert Ergebnisse automatisch und liefert auswertbare Daten für die Prozessoptimierung. Das bedeutet nicht, dass menschliche Beurteilung überflüssig wird, gerade bei komplexen oder variablen Prüfaufgaben ist eine Kombination aus beiden Ansätzen oft die sinnvollste Lösung.
Welche Fehler können optische Kontrollsysteme erkennen?
Optische Kontrollsysteme erkennen eine breite Palette an Fehlern, darunter Oberflächendefekte wie Kratzer, Risse oder Einschlüsse, Maßabweichungen, Farbfehler, fehlende oder falsch positionierte Bauteile sowie Fehler in Beschriftungen und Druckbildern. Die erkennbaren Fehlertypen hängen von der Systemkonfiguration und den eingesetzten Sensoren ab.
Typische Fehlerkategorien im Überblick:
- Oberflächenfehler: Kratzer, Beulen, Risse, Lunker, Verunreinigungen
- Geometriefehler: Maßabweichungen, Formfehler, falsche Bohrlochpositionen
- Vollständigkeitsfehler: Fehlende Teile, nicht gesetzte Schrauben, unverschlossene Behälter
- Lage- und Positionsfehler: Falsch ausgerichtete Bauteile oder Etiketten
- Druckfehler: Fehlerhafte Codes, unleserliche Beschriftungen, Farbabweichungen
Die Erkennungsleistung moderner Bildverarbeitungssysteme ist dabei beeindruckend: Hochauflösende Kameras in Kombination mit lernfähiger Auswertungssoftware können selbst feinste Abweichungen zuverlässig identifizieren, die dem menschlichen Auge entgehen würden.
Wann lohnt sich die Investition in ein optisches Kontrollsystem?
Eine Investition in ein optisches Kontrollsystem lohnt sich, wenn Qualitätsmängel hohe Folgekosten verursachen, manuelle Prüfung den Produktionstakt bremst oder Rückverfolgbarkeitsanforderungen eine lückenlose Dokumentation erfordern. Je höher die Stückzahlen und je strenger die Qualitätsanforderungen, desto schneller amortisiert sich das System.
Konkrete Indikatoren, die für die Einführung sprechen:
- Hohe Reklamationsquoten oder wiederkehrende Qualitätsprobleme in der Produktion
- Steigende Personalkosten für manuelle Prüftätigkeiten
- Anforderungen aus Normen oder Kundenvorgaben an eine 100-Prozent-Prüfung
- Produktionsprozesse mit hohem Tempo, bei denen manuelle Kontrolle nicht mithalten kann
- Wunsch nach auswertbaren Qualitätsdaten für kontinuierliche Prozessverbesserung
Gerade in der Qualitätskontrolle der Industrie gilt: Fehler, die erst beim Kunden auffallen, sind deutlich teurer als solche, die im Produktionsprozess erkannt und ausgeschleust werden. Optische Prüfsysteme zahlen sich daher oft schon dann aus, wenn sie auch nur einen Teil der Fehlerkosten vermeiden helfen.
Wie wird ein optisches Kontrollsystem in eine Produktionslinie integriert?
Die Integration eines optischen Kontrollsystems in eine bestehende Produktionslinie beginnt mit einer Prozessanalyse, gefolgt von der Auswahl geeigneter Kamera- und Sensortechnik, der mechanischen Einbindung in die Linie, der Anbindung an die Maschinensteuerung und schließlich der Parametrierung und Inbetriebnahme der Prüfsoftware.
Die wichtigsten Integrationsschritte:
- Anforderungsanalyse: Welche Fehler sollen erkannt werden? Welche Taktraten und Umgebungsbedingungen liegen vor?
- Systemauswahl: Wahl geeigneter Kameras, Beleuchtungskonzepte und Auswertungssoftware passend zum Prüfobjekt
- Mechanische Integration: Positionierung der Kameraeinheiten und Beleuchtung im Produktionsablauf
- Steuerungsanbindung: Schnittstelle zur SPS oder zum übergeordneten Prozessleitsystem für automatische Reaktionen auf Prüfergebnisse
- Parametrierung und Einlernen: Definition von Toleranzgrenzen, Einlernen von Gut- und Schlechtteilen in der Prüfsoftware
- Validierung und Abnahme: Prüfung der Erkennungsleistung unter realen Produktionsbedingungen
Ein wichtiger Aspekt ist die nahtlose Kommunikation zwischen dem Bildverarbeitungssystem und der restlichen Automatisierungsinfrastruktur. Moderne Systeme lassen sich über standardisierte Schnittstellen in bestehende Automatisierungslösungen einbinden, ohne dass tiefgreifende Eingriffe in die bestehende Anlagenstruktur notwendig sind.
Wie KSV bei optischen Kontrollsystemen und Prozessvisualisierung unterstützt
Wir bei KSV planen und realisieren optische Kontrollsysteme als integralen Bestandteil unserer Automatisierungslösungen. Dabei denken wir Bildverarbeitung, Steuerungstechnik und Prozessvisualisierung von Anfang an zusammen, sodass Qualitätsdaten direkt in übergeordnete Systeme einfließen und die gesamte Produktionslinie davon profitiert.
Was wir konkret leisten:
- Prozessanalyse und Konzeption: Wir analysieren Ihre Prüfaufgabe und entwickeln ein maßgeschneidertes Systemkonzept, das zu Ihrem Produktionsprozess passt
- Systemintegration: Wir binden optische Prüfsysteme nahtlos in Ihre bestehende Steuerungs- und Automatisierungsinfrastruktur ein
- Prozessvisualisierung: Prüfergebnisse werden transparent aufbereitet und in Ihre HMI- oder SCADA-Umgebung integriert
- Inbetriebnahme und Schulung: Wir begleiten Sie von der Parametrierung bis zur Abnahme und schulen Ihre Mitarbeiterinnen und Mitarbeiter
- Herstellerunabhängige Beratung: Wir wählen die Systemkomponenten aus, die am besten zu Ihrer Aufgabe passen, ohne Bindung an einen einzelnen Hersteller
Ob Sie eine neue Produktionslinie planen oder ein bestehendes System um automatische Sichtprüfung erweitern möchten, wir stehen Ihnen als erfahrener Partner zur Seite. Sprechen Sie uns an und lassen Sie uns gemeinsam herausfinden, welche Lösung für Ihre Qualitätssicherung am besten geeignet ist.
Ähnliche Artikel
- Wie funktioniert ein Notstromkonzept bei Blackout-Szenarien im Krankenhaus?
- Welche Besonderheiten hat die elektrische Infrastruktur in Schulgebäuden?
- Was ist eine Kurzschlussstrombegrenzung und wie funktioniert sie?
- Welche Rolle spielen Batteriespeicher in der Industriestromversorgung?
- Wie unterscheidet sich AC von DC in der Stromverteilung?

 powered by
