
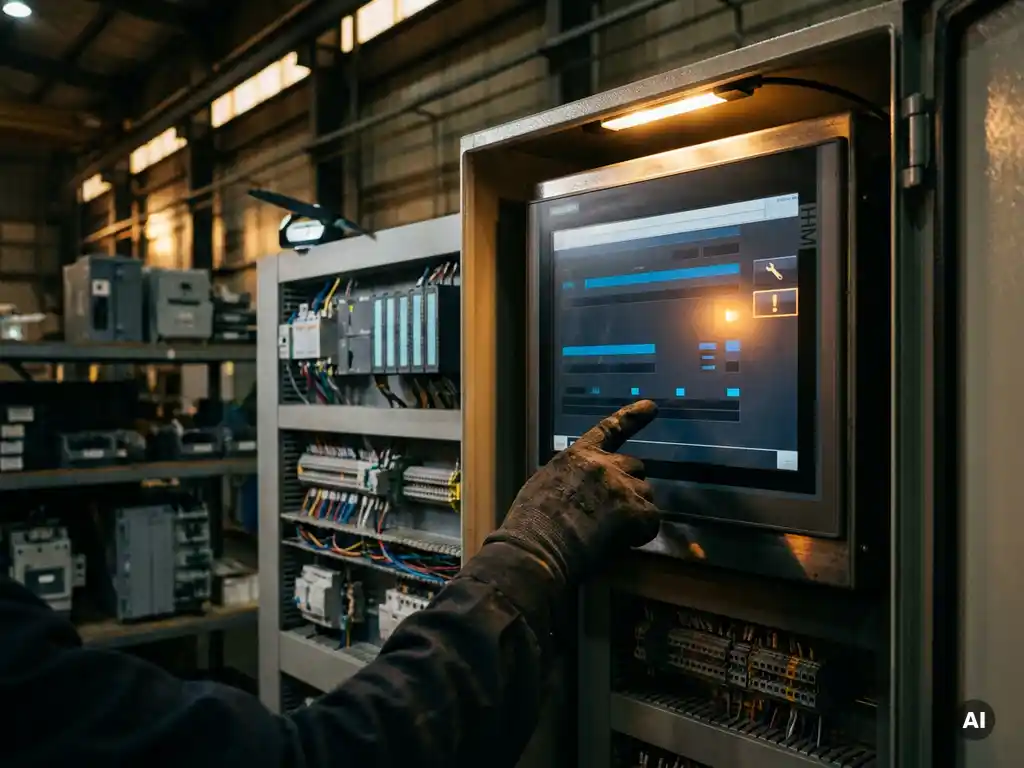
Wer in der Produktion schnell auf Störungen reagieren will, braucht mehr als nur eine funktionierende Steuerung. Die Verbindung zwischen Human-Machine-Interface (HMI) und speicherprogrammierbarer Steuerung (SPS) entscheidet darüber, wie schnell Bediener Abweichungen erkennen, einordnen und beheben können. Eine schlecht integrierte Visualisierung verbirgt Probleme, die eine gut durchdachte Architektur sofort sichtbar machen würde. Gerade in Fertigungsumgebungen, wo Stillstandszeiten direkte Produktionskosten erzeugen, ist die Qualität dieser Schnittstelle kein Detail, sondern ein wirtschaftlicher Hebel.
Die gute Nachricht: Mit den richtigen Konzepten lässt sich die HMI-SPS-Integration so gestalten, dass Störungen nicht nur angezeigt, sondern frühzeitig erkannt und sinnvoll priorisiert werden. Dieser Artikel zeigt, worauf es bei Kommunikationsarchitektur, Alarmkonzepten und Prozessvisualisierung ankommt und welche typischen Fehler in der Praxis immer wieder auftreten.
Kommunikationsarchitektur zwischen HMI und SPS richtig aufbauen
Die Grundlage jeder zuverlässigen Störungserkennung ist eine stabile und strukturierte Datenkommunikation. Ohne eine klar definierte Kommunikationsarchitektur entstehen Latenzen, Datenverluste und Inkonsistenzen, die das HMI zu einem unzuverlässigen Abbild der realen Anlage machen.
Protokollwahl und Netzwerktopologie
Für die Kommunikation zwischen HMI und SPS haben sich in der industriellen Praxis vor allem PROFINET und OPC UA etabliert. PROFINET eignet sich besonders für echtzeitkritische Anwendungen innerhalb einer Anlage, während OPC UA eine herstellerunabhängige, sichere Datenübertragung auch über Netzwerkgrenzen hinweg ermöglicht. Bei der Planung sollte die Netzwerktopologie so ausgelegt sein, dass HMI-Kommunikation und sicherheitskritische SPS-Kommunikation logisch getrennt verlaufen, um gegenseitige Beeinflussung zu vermeiden.
Datenpunktstruktur und Variablenmanagement
Ein häufig unterschätzter Aspekt ist die Struktur der Prozessvariablen. Wer von Beginn an eine einheitliche Namenskonvention und eine klare Datenstruktur in der SPS anlegt, erleichtert die HMI-Programmierung erheblich und reduziert Fehlerquellen. Bibliotheken für SPS-Bausteine und HMI-Elemente, die standardisiert aufgebaut sind, ermöglichen eine konsistente Darstellung über mehrere Anlagenteile oder sogar Standorte hinweg. Dies zahlt sich vor allem bei der Fehlersuche aus, da Bediener und Instandhalter sofort wissen, wo welche Information zu finden ist.
Moderne Engineeringumgebungen wie das Siemens TIA Portal unterstützen dabei eine durchgängige Datenhaltung vom SPS-Programm bis zur HMI-Visualisierung. Änderungen an Variablen werden automatisch synchronisiert, was Inkonsistenzen zwischen Steuerung und Bedienoberfläche verhindert.
Alarmsysteme und Meldekonzepte gezielt konfigurieren
Ein gut konfiguriertes Alarmsystem ist das Rückgrat der Störungserkennung. Entscheidend ist nicht die Anzahl der Meldungen, sondern deren Qualität und Relevanz für den Bediener.
Alarmklassen und Prioritäten
Effektive Meldekonzepte unterscheiden klar zwischen Störungen, Warnungen und Hinweisen. Eine Störung stoppt die Anlage oder gefährdet Qualität und Sicherheit, eine Warnung signalisiert eine Abweichung, die noch keine sofortige Reaktion erfordert, ein Hinweis liefert Informationen ohne Handlungsbedarf. Diese Hierarchie muss konsequent in der SPS-Logik abgebildet und im HMI visuell eindeutig unterscheidbar sein, etwa durch Farben, Symbole und akustische Signale.
Alarmflut vermeiden
Eine der häufigsten Schwachstellen in der Praxis ist die sogenannte Alarm Flood: Wenn ein einzelnes Ereignis Dutzende von Folgemeldungen auslöst, verliert der Bediener den Überblick über die eigentliche Ursache. Gegenmaßnahmen sind die Implementierung von Alarmunterdrückung für abhängige Meldungen, die Definition von Quittierungsgruppen sowie die Nutzung von Ursache-Wirkungs-Matrizen, die bereits in der SPS-Programmierung hinterlegt werden. Wer die Alarmlogik strukturiert plant, reduziert die kognitive Belastung der Bediener erheblich und beschleunigt die Fehlerdiagnose.
Ergänzend empfiehlt sich eine regelmäßige Auswertung des Alarmjournals. Meldungen, die besonders häufig auftreten oder systematisch quittiert werden, ohne dass eine Reaktion erfolgt, sind ein Zeichen dafür, dass das Meldekonzept überarbeitet werden muss.
Prozessvisualisierung als Frühwarnsystem nutzen
Eine Visualisierung, die nur den aktuellen Zustand zeigt, verschenkt Potenzial. Richtig eingesetzt, kann das HMI Trends sichtbar machen, bevor eine Störung überhaupt auftritt.
Trendkurven und Grenzwertüberwachung
Die Darstellung von Prozessgrößen als Trendkurven erlaubt es, schleichende Veränderungen zu erkennen, die im Momentwert unauffällig sind. Ein langsam steigender Motorstrom oder eine graduell zunehmende Zykluszeit können auf mechanischen Verschleiß oder eine fehlerhafte Einstellung hinweisen, lange bevor ein Grenzwert erreicht wird. Im Rahmen einer Anlagenvisualisierung sollten deshalb nicht nur Istwerte, sondern auch historische Verläufe für die wichtigsten Prozessgrößen zugänglich sein.
Kontextbezogene Darstellung und Navigation
Bediener finden Störungsursachen schneller, wenn die Visualisierung kontextbezogen aufgebaut ist. Das bedeutet: Ein Alarm sollte direkt mit dem betroffenen Anlagenteil verknüpft sein, sodass mit einem Klick die relevante Detailansicht geöffnet wird. Die farbliche Hervorhebung des betroffenen Bereichs im Anlagenübersichtsbild, kombiniert mit einer strukturierten Alarmnavigation, reduziert die Zeit bis zur Fehleridentifikation spürbar. Moderne HMI-Systeme wie Siemens Unified Comfort Panels oder WinCC-basierte SCADA-Lösungen bieten hierfür umfangreiche Konfigurationsmöglichkeiten.
Typische Integrationsfehler und wie man sie vermeidet
Selbst gut geplante Systeme scheitern in der Praxis häufig an denselben vermeidbaren Fehlern. Wer diese kennt, kann sie bei der Projektierung gezielt ausschließen.
- Fehlende Datenkonsistenz: Wenn HMI und SPS unterschiedliche Variablenstände lesen, weil Datenbausteine nicht atomar übertragen werden, entstehen widersprüchliche Anzeigen. Abhilfe schafft die konsequente Nutzung von Konsistenzflags oder die Verwendung von Kommunikationsbausteinen, die atomare Übertragungen sicherstellen.
- Unzureichende Fehlerbehandlung in der Kommunikation: Verbindungsabbrüche zwischen HMI und SPS müssen im HMI explizit angezeigt werden. Ein HMI, das bei Verbindungsverlust einfach den letzten bekannten Wert anzeigt, täuscht den Bediener über den tatsächlichen Anlagenzustand.
- Überladene Bildschirmmasken: Zu viele Informationen auf einer Bildschirmseite verlangsamen die Orientierung. Eine klare visuelle Hierarchie mit wenigen, gut platzierten Kerninformationen im Überblicksbild und detaillierten Informationen auf Unterebenen ist zielführender.
- Keine Validierung der Alarmkonfiguration: Alarme, die bei der Inbetriebnahme nicht systematisch getestet werden, verhalten sich im Betrieb oft anders als erwartet. Ein strukturierter Alarmtest als Teil des Abnahmeprotokolls ist deshalb unverzichtbar.
- Fehlende Dokumentation der Meldetexte: Alarmtexte wie „Fehler Motor 3“ liefern dem Bediener wenig Orientierung. Aussagekräftige Meldungen mit Fehlercode, betroffener Komponente und empfohlener Maßnahme beschleunigen die Reaktionszeit erheblich.
Viele dieser Fehler entstehen, weil HMI-Programmierung und SPS-Programmierung nicht eng genug abgestimmt werden. Eine durchgängige Steuerungs- und Automatisierungstechnik aus einer Hand reduziert diese Schnittstellenprobleme erheblich, da Planung, SPS-Programmierung und HMI-Konfiguration aufeinander abgestimmt sind.
Remote-Zugriff und Ferndiagnose als Ergänzung zur Vor-Ort-Überwachung
Auch das beste lokale HMI-System stößt an Grenzen, wenn Störungen außerhalb der Betriebszeiten auftreten oder spezialisiertes Wissen nicht vor Ort verfügbar ist. Ferndiagnose und Fernwartung schließen diese Lücke, sofern sie sicher implementiert werden.
Sichere Fernzugriffslösungen
Für den Fernzugriff auf Produktionsanlagen sind VPN-basierte Lösungen mit starker Authentifizierung der Mindeststandard. In modernen OT-Umgebungen empfiehlt sich darüber hinaus ein Zero-Trust-Ansatz, bei dem jede Verbindung explizit autorisiert wird und Zugriffsrechte auf das notwendige Minimum beschränkt sind. Plattformen wie Siemens SINEMA Remote Connect oder vergleichbare industrietaugliche Lösungen bieten hierfür speziell auf OT-Umgebungen abgestimmte Funktionen. Der Fernzugriff sollte immer protokolliert werden, um Nachvollziehbarkeit zu gewährleisten und regulatorische Anforderungen zu erfüllen.
Ferndiagnose als Ergänzung, nicht als Ersatz
Ferndiagnose ermöglicht es, SPS-Programme online zu beobachten, Diagnosepuffer auszulesen und in vielen Fällen Parameteranpassungen vorzunehmen, ohne dass ein Spezialist anreisen muss. Dies verkürzt die mittlere Reparaturzeit (MTTR) erheblich und reduziert Stillstandskosten. Wichtig ist jedoch, dass Fernzugriff und lokale Überwachung klar geregelt sind: Gleichzeitige Eingriffe von vor Ort und aus der Ferne müssen durch geeignete Verriegelungskonzepte ausgeschlossen werden.
Ergänzend zur reaktiven Ferndiagnose gewinnt die vorausschauende Überwachung an Bedeutung. Durch die kontinuierliche Erfassung und Auswertung von Prozessdaten lassen sich Muster erkennen, die auf bevorstehende Ausfälle hindeuten, noch bevor eine Störmeldung ausgelöst wird. Dieser Ansatz, oft als Predictive Maintenance bezeichnet, erfordert eine solide Datenbasis, die durch eine gut integrierte HMI-SPS-Architektur erst ermöglicht wird.
Wie KSV bei der HMI-SPS-Integration unterstützt
Wir bei KSV begleiten Industrieunternehmen von der Planung bis zur Inbetriebnahme vollständiger Automatisierungslösungen, bei denen HMI und SPS als durchgängiges System konzipiert werden. Unser Leistungsangebot im Bereich Steuerungs- und Automatisierungstechnik umfasst konkret:
- Planung und Programmierung von SPS-Systemen und HMI-Oberflächen auf Basis standardisierter Bibliotheken für konsistente Visualisierung
- Entwicklung strukturierter Alarmkonzepte mit klaren Prioritäten, aussagekräftigen Meldetexten und Alarmunterdrückungslogik
- Integration von Trenddarstellungen und Diagnosedaten in die Prozessvisualisierung für frühzeitige Störungserkennung
- Implementierung sicherer Fernwartungslösungen für Ferndiagnose und schnelle Reaktion außerhalb der Betriebszeiten
- Unterstützung bei der Modernisierung bestehender Anlagen, einschließlich Migration von älteren Steuerungssystemen auf aktuelle Plattformen wie das Siemens TIA Portal
- Schulung von Bedienpersonal und Instandhaltern für den souveränen Umgang mit neuen Visualisierungs- und Diagnosesystemen
Ob Neuanlage, Retrofit oder Erweiterung einer bestehenden Infrastruktur: Wir entwickeln Lösungen, die zu Ihrer Anlage, Ihren Prozessen und Ihrem Team passen. Nehmen Sie Kontakt mit uns auf und erfahren Sie, wie wir Ihre Störungserkennung und Anlagenverfügbarkeit gezielt verbessern können.
Ähnliche Artikel
- Was ist der Unterschied zwischen herstellerabhängiger und herstellerunabhängiger Automatisierung?
- Wie funktioniert Lastmanagement und Verbrauchspriorisierung im Krankenhaus?
- Welche Schutzausrüstung ist bei Arbeiten an elektrischen Anlagen Pflicht?
- Wie verlegt man Kabel in feuchten Räumen?
- Was sind die Genauigkeitsklassen von Messwandlern?


