
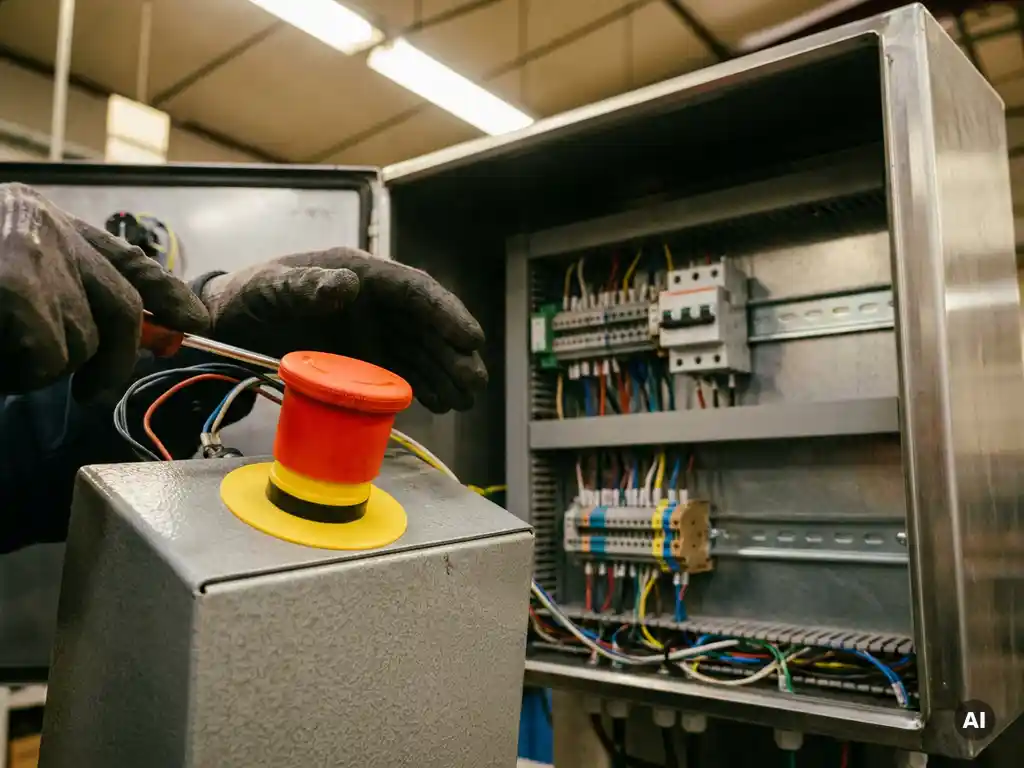
Einen Not-Halt normgerecht nachzurüsten bedeutet: eine bestehende Maschine mit einem Befehlsgerät zum sofortigen Stopp auszustatten, das die Anforderungen der EN ISO 13850 und der Maschinenrichtlinie 2006/42/EG erfüllt. Die Nachrüstung ist technisch möglich und in vielen Fällen gesetzlich erforderlich, ohne dass die gesamte Maschine ersetzt werden muss. Dieser Artikel beantwortet die wichtigsten Fragen rund um Normen, Pflichten, technische Anforderungen und den konkreten Ablauf.
Welche Normen gelten für einen Not-Halt in Maschinen?
Die zentrale Norm für den Not-Halt in Maschinen ist die EN ISO 13850 („Sicherheit von Maschinen – Not-Halt-Funktion – Gestaltungsleitsätze“). Sie definiert, wie ein Not-Halt gestaltet, angeordnet und ausgeführt sein muss. Ergänzend dazu schreibt die Maschinenrichtlinie 2006/42/EG im Anhang I vor, dass Maschinen mit einer Not-Halt-Einrichtung ausgestattet sein müssen, sofern dies zur Risikominderung erforderlich ist.
Neben diesen beiden Kernregelwerken sind weitere Normen relevant:
- EN ISO 13849-1: Bewertet die Sicherheitsfunktion des Not-Halts hinsichtlich Performance Level (PL) und Kategorie des Steuerungssystems.
- IEC 62061: Alternativ zur EN ISO 13849-1 für die Bewertung des Safety Integrity Level (SIL) bei elektrischen Steuerungen.
- EN 60204-1: Regelt die elektrische Ausrüstung von Maschinen und enthält spezifische Anforderungen an die Stopp-Kategorien (0, 1 und 2), die für den Not-Halt relevant sind.
Die EN ISO 13850 unterscheidet zwischen Stopp-Kategorie 0 (sofortige Abschaltung der Energiezufuhr) und Stopp-Kategorie 1 (kontrolliertes Abbremsen, dann Abschalten). Welche Kategorie angewendet wird, hängt von der Risikobeurteilung der Maschine ab. In der Praxis ist Stopp-Kategorie 0 die häufigste Wahl, da sie einfacher zu realisieren ist und keine Energie mehr zugeführt wird.
Wann ist eine Maschine zur Nachrüstung eines Not-Halts verpflichtet?
Eine Maschine muss mit einem Not-Halt nachgerüstet werden, wenn die Risikobeurteilung ergibt, dass Personen durch den Betrieb gefährdet werden können und kein gleichwertiger Schutz durch andere Maßnahmen besteht. Die Pflicht ergibt sich nicht allein aus dem Alter der Maschine, sondern aus dem tatsächlichen Gefährdungspotenzial und dem geltenden Regelwerk zum Zeitpunkt der Inbetriebnahme oder wesentlichen Änderung.
Konkret besteht eine Nachrüstpflicht in folgenden Situationen:
- Wesentliche Änderung der Maschine: Wer eine Maschine technisch verändert, muss sie auf den Stand der Technik bringen. Das kann eine neue CE-Kennzeichnung und damit auch einen normgerechten Not-Halt erfordern.
- Änderung der Nutzungsbedingungen: Wird eine Maschine anders eingesetzt als ursprünglich vorgesehen, kann eine erneute Risikobeurteilung notwendig werden.
- Feststellung durch Behörden oder Berufsgenossenschaft: Im Rahmen von Betriebsprüfungen können Mängel festgestellt werden, die eine Nachrüstung verpflichtend machen.
- Retrofit-Maßnahmen: Wer eine Altmaschine modernisiert, muss dabei auch die Sicherheitstechnik auf den aktuellen Stand bringen.
Für Maschinen, die vor 1995 in Betrieb genommen wurden und seitdem unverändert betrieben werden, gilt die Betriebssicherheitsverordnung (BetrSichV). Diese schreibt vor, dass Arbeitsmittel sicher sein müssen, legt aber keine automatische Nachrüstpflicht für ältere Maschinen fest. Entscheidend bleibt die Gefährdungsbeurteilung des Arbeitgebers.
Welche technischen Anforderungen muss ein normgerechter Not-Halt erfüllen?
Ein normgerechter Not-Halt nach EN ISO 13850 muss mehrere technische Mindestanforderungen erfüllen: Das Betätigungselement muss rot sein und sich auf gelbem Hintergrund befinden, es muss von jeder Position aus erreichbar sein, wo eine Gefahr entstehen kann, und es muss durch eine einzige Betätigung die Maschine sicher zum Stillstand bringen. Nach dem Auslösen darf der Not-Halt nicht automatisch zurückgesetzt werden.
Im Detail umfassen die technischen Anforderungen folgende Punkte:
- Befehlsgerät: Typischerweise ein roter Pilzdrucktaster mit gelbem Hintergrundfeld. Der Taster muss rastend sein, also nach dem Betätigen eingerastet bleiben, bis er bewusst entriegelt wird.
- Anordnung: An allen Bedien- und Gefahrenstellen muss ein Not-Halt erreichbar sein. Bei großen Maschinen sind mehrere Betätigungsstellen erforderlich.
- Steuerungsarchitektur: Der Not-Halt muss in einen sicheren Steuerungskreis eingebunden sein. Je nach erforderlichem Performance Level (PLc bis PLe) sind redundante Schaltkreise, Querschlusserkennung und regelmäßige Selbsttests erforderlich.
- Quittierung: Nach dem Auslösen darf die Maschine nur durch eine bewusste Handlung (Quittierung) wieder anlaufen. Ein automatischer Wiederanlauf ist unzulässig.
- Verdrahtung: Öffnerprinzip (normally closed): Der Not-Halt-Kreis muss so ausgeführt sein, dass ein Leitungsbruch den sicheren Zustand auslöst.
- Dokumentation: Die Sicherheitsfunktion muss in der technischen Dokumentation beschrieben und durch eine Risikobeurteilung abgesichert sein.
Für die Bewertung des erforderlichen Performance Levels wird in der Praxis häufig die Software SISTEMA des IFA eingesetzt. Sie erlaubt eine strukturierte Berechnung und Dokumentation der Sicherheitsfunktion auf Basis der EN ISO 13849-1.
Wie läuft die Nachrüstung eines Not-Halts Schritt für Schritt ab?
Die normgerechte Nachrüstung eines Not-Halts folgt einem klar strukturierten Prozess, der mit einer Risikobeurteilung beginnt und mit der Dokumentation und Abnahme endet. Wer diesen Ablauf einhält, stellt sicher, dass die Maschine nach der Nachrüstung tatsächlich den geltenden Sicherheitsnormen entspricht.
- Risikobeurteilung durchführen: Zunächst wird analysiert, welche Gefährdungen an der Maschine bestehen und welcher Performance Level für den Not-Halt erforderlich ist. Diese Beurteilung bildet die Grundlage für alle weiteren Entscheidungen.
- Sicherheitskonzept erstellen: Auf Basis der Risikobeurteilung wird festgelegt, wie viele Not-Halt-Stellen benötigt werden, welche Stopp-Kategorie gilt und welche Steuerungsarchitektur (Kategorie nach EN ISO 13849-1) realisiert werden muss.
- Komponenten auswählen: Passende Befehlsgeräte, Sicherheitsrelais oder Sicherheits-SPS sowie geeignete Schütze oder Antriebskomponenten werden ausgewählt. Dabei müssen die Komponenten den erforderlichen PL nachweislich unterstützen.
- Schaltplan erstellen: Ein normkonformer Schaltplan wird erstellt, der die gesamte Sicherheitsfunktion abbildet, einschließlich Querschlusserkennung, Rückmeldekontakte und Quittierlogik.
- Mechanischen und elektrischen Einbau durchführen: Die Not-Halt-Taster werden montiert, verdrahtet und in den bestehenden Steuerschrank integriert. Bei Bedarf wird der Steuerschrank erweitert oder modernisiert.
- Funktionsprüfung und Validierung: Nach dem Einbau wird die Sicherheitsfunktion systematisch geprüft. Dazu gehören Leitungsbruchtest, Querschlusstests und der Nachweis der korrekten Stopp-Funktion.
- Dokumentation und CE-Bewertung: Abschließend wird geprüft, ob die Nachrüstung eine wesentliche Änderung darstellt und ob eine neue CE-Kennzeichnung erforderlich ist. Alle Schritte werden dokumentiert und der Betreiber erhält die vollständigen Unterlagen.
Was kostet die normgerechte Nachrüstung eines Not-Halts?
Die Kosten für die normgerechte Nachrüstung eines Not-Halts hängen stark vom Umfang der Maßnahme ab und lassen sich nicht pauschal beziffern. Einfache Einzellösungen an kleinen Maschinen sind bereits ab wenigen hundert Euro realisierbar, während komplexe Anlagen mit mehreren Betätigungsstellen, erweiterter Steuerungsarchitektur und vollständiger Dokumentation deutlich mehr kosten können.
Die wichtigsten Kostenfaktoren sind:
- Anzahl der Not-Halt-Stellen: Jede zusätzliche Betätigungsstelle erfordert Taster, Verdrahtung und ggf. erweiterte Steuerungslogik.
- Erforderlicher Performance Level: Ein höherer PL erfordert aufwendigere Steuerungsarchitekturen, zum Beispiel redundante Sicherheitsrelais oder eine Sicherheits-SPS.
- Zustand des bestehenden Steuerschranks: Ist der Schrank veraltet oder muss er erweitert werden, steigen die Kosten entsprechend.
- Risikobeurteilung und Dokumentation: Der Engineering-Aufwand für Konzept, Schaltplanerstellung, SISTEMA-Berechnung und Validierung ist ein wesentlicher Kostentreiber.
- CE-Bewertung: Wenn die Nachrüstung als wesentliche Änderung eingestuft wird, ist eine vollständige CE-Kennzeichnung erforderlich, was zusätzlichen Aufwand bedeutet.
Als grobe Orientierung: Eine einfache Nachrüstung an einer Einzelmaschine mit einem Not-Halt-Taster, Sicherheitsrelais und Dokumentation liegt typischerweise im Bereich von 1.000 bis 5.000 Euro. Bei komplexeren Anlagen mit mehreren Linien oder hohen PLe-Anforderungen können die Kosten deutlich höher ausfallen. Eine individuelle Analyse der Anlage ist daher der sinnvollste erste Schritt.
Wer darf einen Not-Halt normgerecht nachrüsten?
Die Nachrüstung eines Not-Halts darf nur von qualifizierten Elektrofachkräften durchgeführt werden, die mit den einschlägigen Normen vertraut sind. Es gibt keine spezifische Zulassung oder Zertifizierung, die gesetzlich vorgeschrieben ist, aber die ausführende Person oder das Unternehmen muss die Kompetenz nachweisen können, die Sicherheitsfunktion normgerecht zu planen, zu realisieren und zu dokumentieren.
In der Praxis bedeutet das:
- Kenntnisse der EN ISO 13850, EN ISO 13849-1 und EN 60204-1 sind zwingend erforderlich.
- Die Fähigkeit zur Erstellung und Bewertung von Risikobeurteilungen muss vorhanden sein.
- Der Umgang mit Berechnungstools wie SISTEMA ist für die Dokumentation des Performance Levels notwendig.
- Erfahrung im Schaltschrankbau und in der Sicherheitstechnik ist Voraussetzung für eine fachgerechte Umsetzung.
Betreiber, die die Nachrüstung intern durchführen lassen, tragen die Verantwortung dafür, dass das eingesetzte Personal diese Anforderungen erfüllt. In vielen Fällen ist es sinnvoller, einen spezialisierten Dienstleister zu beauftragen, der sowohl die technische Umsetzung als auch die vollständige Dokumentation und CE-Bewertung aus einer Hand liefert. Das schützt den Betreiber rechtlich und stellt sicher, dass die Maschine tatsächlich den aktuellen Sicherheitsnormen entspricht.
Wie KSV Sie bei der normgerechten Not-Halt-Nachrüstung unterstützt
Als erfahrener Spezialist für Steuerungs- und Automatisierungstechnik übernehmen wir bei KSV den gesamten Prozess der normgerechten Not-Halt-Nachrüstung für Sie. Von der ersten Analyse bis zur abschließenden Dokumentation arbeiten wir strukturiert und zuverlässig. Dabei berücksichtigen wir alle relevanten Normen, insbesondere EN ISO 13850 und EN ISO 13849-1, und setzen für die Bewertung der Sicherheitsfunktionen das anerkannte Tool SISTEMA ein.
Konkret bieten wir Ihnen folgende Leistungen:
- Risikobeurteilung und Sicherheitskonzept: Wir analysieren Ihre Maschine und ermitteln den erforderlichen Performance Level sowie die passende Steuerungsarchitektur.
- Schaltplanerstellung und Komponentenauswahl: Wir erstellen normkonforme Schaltpläne und wählen geeignete Sicherheitskomponenten aus, herstellerunabhängig und prozessgenau auf Ihre Anlage abgestimmt.
- Fertigung und Einbau: Unsere Elektrofachkräfte führen den mechanischen und elektrischen Einbau durch, einschließlich der Integration in Ihren bestehenden Steuerschrank.
- Funktionsprüfung und Validierung: Wir prüfen die Sicherheitsfunktion systematisch und dokumentieren alle Ergebnisse nachvollziehbar.
- Vollständige Dokumentation und CE-Bewertung: Sie erhalten alle erforderlichen Nachweise, Schaltpläne und Berechnungen, damit Sie rechtlich auf der sicheren Seite sind.
Egal, ob Einzelmaschine oder komplexe Fertigungslinie: Wir unterstützen Sie branchenübergreifend und aus einer Hand. Nehmen Sie jetzt Kontakt mit uns auf und lassen Sie uns gemeinsam besprechen, wie wir Ihre Maschine normgerecht und effizient nachrüsten können.
Ähnliche Artikel
- Welche Versicherungsanforderungen gelten für elektrische Infrastruktur?
- Welche Redundanzkonzepte sind für Tier-3-Rechenzentren erforderlich?
- Was ist Kriechstrom und wie verhindert man ihn?
- Was sind Schutzstreifen bei Freileitungen?
- Was sind die Besonderheiten der elektrischen Infrastruktur in Krankenhäusern?

 powered by
